从零到能设计
超轻型载人飞行器的外壳与结构
目标优先级:外壳设计第一,结构设计第二。以 3D 打印落地为终点反推学习路径:只用 FreeCAD 1.1(免费开源)+ 免费切片软件,六周从零基础到打印出真实飞行器外壳件。第 2 周起直接进入外壳专项,每周都有可打印的产出物,学一点、打一件、验证一次。
01方案总览与成本
为什么这套方案成本最低、见效最快 —— 以及哪些坑提前绕开。
完全免费开源(LGPL),无商用许可风险;1.0 起内置正式装配工作台,1.1 新增关节运动仿真;自带 FEM 有限元分析;参数化建模能力对标付费软件,是唯一"零成本无阉割"的选择。
不系统刷教程。第一周就直接画飞行器相关的小零件,每周末强制产出一个能打印的 STL。打印实物带来的反馈感,是坚持六周的最大保障。
BIM/Arch 建筑工作台、CAM 数控加工、TechDraw 工程图、逆向工程 —— 与本目标无关,全部跳过,节省一半学习时间。
| 项目 | 工具 | 成本 | 说明 |
|---|---|---|---|
| 3D 建模 | FreeCAD 1.1.1(官网 freecad.org 下载) | ¥0 | Windows / macOS / Linux 全平台,实体版约 500MB 安装包 |
| 切片软件 | OrcaSlicer 或 Bambu Studio(免费) | ¥0 | 负责把 STL 转成打印指令,选层高、支撑、填充 |
| 学习教程 | FreeCAD 官方 Wiki + B站/YouTube 免费视频 | ¥0 | 本工具"学习资源"一节已筛好清单 |
| 结构校核 | FreeCAD 自带 FEM 工作台 | ¥0 | 关键件受力分析,第6周启用 |
| 3D 打印机 | 入门 FDM(如已有则用现有的) | 约 ¥1500–2500(一次性) | 没有打印机可先用淘宝代打(PLA 小件每件几元到几十元),验证设计后再购机 |
| 耗材 | PETG 1kg / PLA 1kg | 约 ¥60–120 / kg | 练习件用 PLA,受力件用 PETG |
02六周路线图
每天 1–1.5 小时;每周五至周日做该周实战练习并打印产出物。
03第1周 · 基础建模:打通闭环
目标:周五前独立画出第一个零件并成功打印。本周末你就拥有了完整的"设计→打印"能力。
WEEK1 草图约束 + 实体特征Sketcher / PartDesign 两个工作台 · 约 5 天 · 产出:电机支架 0/6▸
要学什么( Day 1–4 )
- Day 1:界面与视图导航(旋转/平移/缩放)、新建 Body 与草图平面选择(XY/XZ/YZ 面的区别)
- Day 2:Sketcher 核心是全约束——学会
重合/水平/垂直/距离/角度约束,草图树变绿(完全约束)才算合格,这是与"随手画图"软件的本质区别 - Day 3:
Pad(拉伸凸台)、Pocket(凹腔/打孔)、Fillet(圆角)、Chamfer(倒角)四大特征 - Day 4:
Revolution(旋转体)、Mirror(镜像)、多草图叠加建模;导出 STL 的两种方式(File→Export 直接导 / 选实体导出)
实战练习( Day 5–7 )
- 画一个 L 形电机支架:底板 60×40×5mm,立板 60×50×5mm,圆角 R5,四个 M3 过孔(孔径 3.2mm),减重开槽 20×20mm
- 切片打印:PLA,层高 0.2mm,壁 3 圈,填充 25%,平放(立板贴平台侧放)
验收标准
- 草图全部完全约束(无白色未约束线)
- 打印件 M3 螺栓能顺利穿过 3.2 孔(孔径公差概念建立)
件名_版本_日期.FCStd 规范存档04第2周 · 外壳专项Ⅰ:第一件整流罩
首要目标正式开始。本周突破"方块世界":用放样把几个截面"蒙"成流线体,再抽成薄壳 —— 这是飞行器外壳件的核心技术。
WEEK2 Loft 放样 + Shell 抽壳:流线体成型外壳专项 Ⅰ · 约 5 天 · 产出:机头段外壳片(真机尺寸,打印实物) 0/6▸
要学什么( Day 1–4 )
- Day 1:曲面思维——外壳 = 一组控制截面 + 过渡蒙皮;
Loft放样原理(多截面过渡,Ruled直纹 /Smooth光顺两种模式) - Day 2:在不同基准面画椭圆/圆形截面草图 → 一次放样成型;
Shell抽壳掏薄、Thickness给曲面加厚;外壳壁厚概念:1.6–2.4mm - Day 3:曲面质量检查——
Section Plane剖切看壁厚均匀性,观察放样是否扭曲破面;修正控制截面重放样 - Day 4:打印适配三件事:外观面朝下摆放(首层即外观面)、壁厚均匀无突变、开口边缘倒角防崩边
实战练习( Day 5–7 )
- 主练习件:1:4 缩比机鼻罩(整件可打印)——按 09 节① 数据除以 4:截面 191 × 278、长 225mm。4 个控制截面放样 → 抽壳 1.5mm → 整件直接放进 H2S 一次打完(1:3 就已超幅面),用来验证曲面质量与壁厚
- 加练:同一模型放大回 1:1,只取其中一片(环向 30° × 纵向 300mm,见 09 节③),单独打印验证单片尺寸与法兰
- 在
Spreadsheet里把shell_W_out/shell_H_out绑到截面草图尺寸上(参数表见 09 节②) - 切片打印:外观面朝下(首层即外观面),层高 0.16mm,PLA,壁数 3
验收标准
- 表面无扭曲破面、壁厚均匀(剖切检查)
- 打印件流线过渡圆滑,无明显层纹台阶
- 改
gap_side从 6 到 8,模型自动加宽外壳而不报错
05第3周 · 外壳专项Ⅱ:拆瓣与拼接
大尺寸外壳一台打印机打不下、也不便拆装 —— 本周学会外壳工程化的关键一步:分件。同时补上参数化,让外壳变成"改尺寸就能出新款"的模板。
WEEK3 Sweep 扫掠 + 拆瓣法兰 + 参数化外壳模板外壳专项 Ⅱ · 约 5 天 · 产出:座舱段外壳分片(真机尺寸,可对扣) 0/6▸
要学什么( Day 1–4 )
- Day 1:
Additive Pipe扫掠——一条脊线 + 一个截面扫出机头罩、进风口等异形外壳;辅助脊线控制截面扭转 - Day 2:大外壳必须拆瓣:上下/左右分件 + 8mm 搭边法兰 + M3 螺栓孔阵列;
Offset曲面偏移做双层蒙皮 - Day 3:对接精度:法兰孔对位公差 ±0.5mm、拼缝倒角;用
Spreadsheet把外壳长/宽/高/壁厚做成参数 —— 外壳模板化,改数字出新件(补上参数化这一课) - Day 4:外壳家族件设计方法:机头罩、翼尖罩、轮舱盖、电池舱盖共用一套流程;从整机三视图或照片定控制截面(需要截面数据时可让我来算)
实战练习( Day 5–7 )
- 主练习件:相邻两片外壳拼一片——按 09 节③ 的 H2S 方案,取座舱段外壳的相邻两片(环向 30° 瓣 × 300mm 段),抽壳 1.5–2mm → 每片边缘 8mm 法兰 → 孔距 45mm 的 M3 孔(H2S 轴孔补偿到位,可直接打 φ3.2 配热熔螺母)
- 同一段再做一片相邻片,实物对扣法:M3 螺栓紧固,检查拼缝与错台
验收标准
- 相邻两片对扣后法兰孔对位误差 < 0.5mm,拼缝均匀无错台
- 改表格里的长度/宽度参数(或
gap_side),模型零报错重建
06第4周 · 结构专项:外壳的骨架
结构为外壳服务:薄壳本身不抗弯,需要内部隔框与肋板撑住外形、安装设备。本周学参数化 —— 改一个数字,整块框板自动更新。
WEEK4 参数化肋板与隔框:撑住外壳结构专项 · 约 5 天 · 产出:装入外壳的内部隔框 0/6▸
要学什么( Day 1–4 )
- Day 1:插入
Spreadsheet工作表,把"截面尺寸、壁厚、孔径"写成参数;用别名命名单元格;表达式绑定草图尺寸 - Day 2:从 UIUC 数据库/Airfoil Tools 下载 NACA 翼型坐标(.dat)画翼型轮廓;机身框则直接引用第3周外壳模板的内壁截面(有真实机架时,按下方"机架参考解读"从机架外廓描点定截面)
- Day 3:
Pocket三角/圆形减重孔阵列(PolarPattern/LinearPattern);关键配合:框板外缘与外壳内壁留 0.2mm 间隙、法兰连接孔与外壳法兰一一对位 - Day 4:设备安装设计:热熔螺母预留孔(M3/M4)、走线开槽、转角 R≥3mm 防应力集中;Body 内多特征顺序管理
实战练习( Day 5–7 )
- 为第3周的机身段做 2 块内部隔框:外形贴合外壳内壁 + 减重孔 + 设备安装孔(热熔螺母)
- 打印后装入外壳,与法兰孔对位紧固
验收标准
- 改任意表格参数后模型 零报错重建
- 隔框装入外壳内部,法兰孔对位无错位
07第5周 · 打印工艺与外观处理
外壳件既要"打得强"也要"看着好"。方向/壁厚/材料/嵌件四要素决定强度,打磨喷漆决定观感;装配机构压缩为选修(结构是次目标)。
WEEK5 四要素决策 + 外观件后处理(装配选修)工艺专项 · 约 5 天 · 产出:强度与外观双升级的零件 + 工艺决策卡 0/7▸
要学什么( Day 1–3 )
- 方向(最重要):FDM 层与层之间是最弱面——受力方向必须沿 X/Y 平面,绝不能让主拉力垂直穿过层线。悬臂件让力线与层线平行
- 壁厚:结构件一律 ≥ 6 条壁(0.4mm 喷嘴即 2.4mm)或 4 壁 + 30% 填充;外观件 3 壁即可
- 材料:见下方材料选择表 —— 练习用 PLA,受晒受热的用 PETG,要刚性高轻量化的用碳纤增强尼龙
- 嵌件:塑料自攻丝反复拆装会滑牙 —— 学会在模型里预留
M3/M4 热熔铜螺母孔(孔径 = 螺纹外径,深 = 嵌件高),用电烙铁压入。这是可拆装结构件的标准做法 - 外观后处理(外壳重点):层纹是 FDM 外壳的天敌 —— 水磨砂纸 400→800→1200 目湿打磨 → 底漆填缝 → 面漆;PLA 也可用环氧涂层一次抹平。做完这一步,外壳就是"真飞机"质感
- 选修:装配快速入门(结构与机构方向):Assembly 工作台
Fixed/Revolute关节 +Create Simulation运动仿真,做一个可动舵面铰链 —— 为后续结构设计留接口
实战练习( Day 4–7 )
- 把第1周的电机支架重打:方向改为立板受力线平行层线 + 6 壁 + 热熔螺母,与旧件对比弯折手感
- 做一次破坏性对比:两个小试条(平放 vs 立放)挂重物,亲眼看到层间断裂 —— 一辈子的记忆
验收标准
- 能对任意零件脱口而出:受力方向 → 摆放方向 → 壁厚 → 材料 四连答
- 支架换装热熔螺母,螺栓可反复拆装不滑牙
08第6周 · 综合项目:机身外壳段全流程
把五周能力串成完整流程:外壳两瓣(第3周流程)+ 内部隔框骨架(第4周模板)+ 装配 + FEM 校核。做完这个项目,你就具备了独立设计飞行器外壳件的全套能力。
WEEK6 1:4 缩比机身外壳段(外壳+骨架+校核)综合项目 · 约 7 天 · 产出:可展示的机身舱段样件 0/6▸
项目结构
- 上下两瓣外壳(复用第3周参数化外壳模板,换截面即可)
- 2 块内部隔框(复用第4周骨架模板)
- 2 根碳管/木方模拟桁条(外购,¥10 内)——卡槽尺寸按实物配
- 舱口盖一块(外壳开孔 + 法兰搭边,练"外壳开口"处理)
- 装配后生成爆炸图与零件清单(BOM)
FEM 校核入门( Day 5–6 )
- FEM 工作台流程:选实体 → 材料(PLA 数据)→ 固定约束(一端隔框)→ 加载荷(等效气动载荷,如均布 50N)→ 划分网格 → 求解
- 看两个数:最大应力 vs 材料强度(PLA 屈服约 60MPa,打印件安全取值打 3 折)→ 得出安全系数;最大位移是否影响外形
- 结论写进档案:外壳件安全系数 ≥ 2 才算合格(非承力件)
09机架参考解读:两款真实桁架机架
参照董总提供的两款焊接钢管机架实拍。它们就是"安全红线"里说的主承力金属框架 —— 也正是外壳设计的第一输入:外壳的所有控制截面,都从机架外廓往外推(对应成品机型见下一节"机型外壳参考")。
① 外壳控制截面——从机架外廓往外推
外壳不是"贴着机架画"的,而是按三层偏移算出来的:机架外廓 → 加避让间隙 → 加壁厚 = 外壳外表面。侧面间隙给足(焊接变形 + 装配误差),顶底可以小一些。
| 参数 | 取值 | 来源 / 公式 | 说明 |
|---|---|---|---|
| 侧面单边避让 | 6 mm | 管外壁 → 外壳内壁 | 焊缝余高 + 车架变形 + 装配误差余量 |
| 顶/底单边避让 | 3 mm | 同上 | 顶底多为桁架平面,误差小 |
| 外壳壁厚 | 2.0 mm | 打印件常规值(1.6–2.4) | 1.5 mm 更轻但需加筋,见④重量账 |
| 外壳内壁截面 | 762 × 1106 | = 750+2×6 ;1100+2×3 | 放样基准内轮廓 |
| 外壳外壁截面 | 766 × 1110 | = 内壁 + 2×2.0 | 成品外表面尺寸 |
| 外壁截面周长 | ≈ 2972 mm | 椭圆周长(拉马努金近似) | 决定环向分几瓣 |
| 主骨架卡槽 | φ45.4 | = 45 + 0.4 | 外壳/隔框包 φ45 主纵梁、防滚拱 |
| 非主骨架卡槽 | φ30.3 | = 30 + 0.3 | 包桁条、斜撑 |
| 法兰搭边 / 螺栓孔 | 8 mm / φ3.4 | M3 通孔 + 热熔螺母 | 孔距 40–50 mm |
② FreeCAD 参数表(Spreadsheet 直接照抄)
打开第 2 周练习文件,插入 Spreadsheet,按下面填别名与值。带 = 号的用公式填,之后改一个数,整套外壳跟着变。
| 别名 | 值 / 公式 | 含义 | 轮次 |
|---|---|---|---|
frame_W | 750 | 机架宽度(外廓) | 不变量 |
frame_L | 2200 | 机架长度 | 不变量 |
frame_H | 1100 | 机架高度 | 不变量 |
tube_main | 45 | 主骨架管外径 | 不变量 |
tube_sub | 30 | 非主骨架管外径 | 不变量 |
gap_side | 6 | 侧面单边避让 | 可调 |
gap_v | 3 | 顶底单边避让 | 可调 |
wall_t | 2 | 外壳壁厚 | 可调 |
shell_W_in | =frame_W + 2*gap_side | 内壁宽 → 762 | 派生 |
shell_H_in | =frame_H + 2*gap_v | 内壁高 → 1106 | 派生 |
shell_W_out | =shell_W_in + 2*wall_t | 外壁宽 → 766 | 派生 |
shell_H_out | =shell_H_in + 2*wall_t | 外壁高 → 1110 | 派生 |
slot_main | =tube_main + 0.4 | φ45 卡槽 → 45.4 | 派生 |
slot_sub | =tube_sub + 0.3 | φ30 卡槽 → 30.3 | 派生 |
seg_head | 500 | 机头收窄段长 | 按拱位校准 |
seg_cabin | 900 | 座舱段长 | 按拱位校准 |
seg_tail | 800 | 尾部段长(500+900+800=2200) | 按拱位校准 |
flange_w | 8 | 法兰搭边宽 | 可调 |
③ H2S 分片方案——按 340×320×340 实测幅面算
成型设备:拓竹 H2S,幅面 340 × 320 × 340 mm。座舱段外壳外壁 766 × 1110、周长 2972 mm —— 横向打不下、纵向更长,所以按 环向 30° 一瓣(共 12 瓣)+ 纵向 300 mm 一段切分。下面每瓣的投影包围盒都已验算,全部落在幅面内。
| 瓣位(4 种典型,每 90° 重复) | 角度区间 | 弧长 mm | 投影包围盒 mm | H2S 适配 |
|---|---|---|---|---|
| 中心 0°(底部/侧面最宽处) | -15° ~ 15° | 289 | 13 × 287 | 适配 |
| 中心 30°(侧下过渡) | 15° ~ 45° | 270 | 99 × 249 | 适配 |
| 中心 60°(侧上过渡) | 45° ~ 75° | 227 | 172 × 144 | 适配 |
| 中心 90°(顶部) | 75° ~ 105° | 203 | 198 × 19 | 适配 |
最长的一瓣(侧面最宽处,中心 0°)弧长 289 mm、包围盒 13 × 287 mm;顶部瓣(中心 90°)弧长 203 mm、包围盒 198 × 19 mm —— 全部落在 H2S 幅面内。纵向段长取 300 mm(Y 向 320 留 20 mm 边距与 brim)。若斜放(利用 340 × 320 对角线 ≈466 mm),段长极限可到约 450 mm,但摆放不稳、失败代价大,不建议。
| 外壳件 | 环向瓣数 | 纵向段数 | 总片数 | 单片尺寸 mm | 单片估重 | 合计估重 | 纯打印工时 |
|---|---|---|---|---|---|---|---|
| B100 机鼻罩(半罩 180°) | 6 瓣 | 900 / 300 → 3 段 | 18 片 | ≈250 × 300 | ≈140 g | ≈2.5 kg | 约 45–55 h |
| A80 座舱舱体(全包 360°) | 12 瓣 | 900 / 300 → 3 段 | 36 片 | ≈250 × 300 | ≈140 g | ≈5.0 kg | 约 90–105 h |
| A80 电机吊舱罩 | 整件 | — | 1 片 × 4 个 | 按臂管实测,一般 <200 | ≈60 g | ≈240 g | 约 2 h / 件 |
| A80 电池舱盖 | 整件或中分 2 片 | — | 1–2 片 | ≈400 → 中分成 2×200 | ≈80 g | ≈160 g | 约 2–3 h |
| 机头收窄段(截面小,可减瓣) | 8 瓣 | 500 / 250 → 2 段 | 16 片 | ≈200 × 250 | ≈130 g | ≈2.0 kg | 约 35–45 h |
工时按 H2S 标准热端最大流速 40 mm³/s、薄壁件实际利用率约 30% 估算,不含换料、失败重打与后处理;机头收窄段按截面收窄至座舱段的约 60% 估算,机头端截面实测后可精算。
① 光面 PEI 板 + 外观面朝下——H2S 配光面 PEI 打印板,首层直接压出镜面,比纹理板少一半打磨量,外壳外观件一律这么摆;
② 自动轴孔补偿——H2S 打出的小孔尺寸接近机加工精度,所以法兰螺栓孔可直接按名义值设计(M3 打 φ3.2 配热熔螺母,或 φ2.8 让 M3 自攻),不必再放大 0.2–0.3 mm 补偿。
④ 重量账:为什么外壳不能全靠打印(关键决策)
按外壁周长 2972 mm 算,座舱段 900 mm 长、全包一圈的外表面积约 2.67 m²;换成 H2S 实打,1.5 mm 壁厚 PLA 约 5 kg(分 36 片,纯打印约 93 小时)——对超轻型载人飞行器来说这是不可接受的重量。所以外壳路线必须分层决策:
| 成型路线 | 面密度 | 座舱段估重 | 刚度 / 耐久 | 定位 |
|---|---|---|---|---|
| 纯 3D 打印(1.5 mm 实心壁) | 1.86 kg/m² | ≈ 5.0 kg | 低(层间弱、怕晒) | 1:4 缩比件、母模、原型验证 |
| 3D 打印(2 壁 + 15% 填充) | ≈ 0.95 kg/m² | ≈ 2.5 kg | 很低(壳薄易凹陷) | 不重要的护罩、内部风道 |
| 玻纤 3 层手糊(练手用) | ≈ 1.35 kg/m² | ≈ 3.6 kg | 中高 | 碳纤之前的练手路线,必做 1 次 |
| 碳纤 3 层 + 真空袋 | ≈ 1.0 kg/m² | ≈ 2.7 kg | 高,耐候优 | 正式外壳主力路线 |
| 碳纤三明治(2 层 + 3 mm 泡沫芯) | ≈ 1.0 kg/m² | ≈ 2.7 kg | 极高(弯曲刚度约 10 倍) | 大面积外壳的终极方案 |
学习期仍从纯打印开始(练流程、练尺寸感),但终点已经定死了:打印件负责"形状"(做母模),碳纤维负责"强度与重量"(做成品)。这条路线已被董总确认为正式工艺 —— 完整工艺见 第 11 节 · 碳纤外壳翻制。
⑤ H2S 能力清单与材料路线(这台机器的优势要用尽)
H2S 是"为工程耗材而生"的封闭腔体机,跟普通开放机架机型完全不是一回事。它的四项能力直接改变我们的外壳方案:
| H2S 能力 | 参数 | 对飞行器外壳的价值 |
|---|---|---|
| 成型幅面 | 340 × 320 × 340 mm | 同类中偏大 —— 1:4 缩比件可整件打印,1:1 件分片数比常规机减少约 40% |
| 主动腔温加热 | 最高 65 ℃ | 能打 ABS / ASA / PC / PA / PPS —— 外壳可换成 ASA(户外抗紫外、耐候、比 PLA 强得多),结构件可上 PAHT-CF |
| 热端温度 | 最高 350 ℃,硬化钢喷嘴 | 碳纤/玻纤增强材料(PA-CF、PPA-CF、PET-CF)全部可用,喷嘴耐磨无需另购 |
| 精度与补偿 | 视觉编码板 <50 μm 运动精度、自动轴孔补偿 | 装配孔可做到接近机加工精度 —— 法兰拼接、卡槽配合不必留大间隙,拼缝更整齐 |
| 激光版可选 | 10 W 455 nm 激光(可后期升级套装) | 能切玻纤布、泡沫芯材、木板 —— 做"阳模 + 纤维翻制"或夹层壳体时,芯材和模板可自己切,不必外发 |
| 空气净化 | G3 初效 + H12 HEPA + 活性炭 | 在办公室/室内打 ASA、ABS 等高气味材料不至于污染环境(仍建议通风) |
据此,学习期的材料路线调整为(比原来的"PLA 练手"更贴近真机):
| 阶段 | 材料 | 用途 | 理由 |
|---|---|---|---|
| 第 1–4 周 | PLA(¥60–90/kg) | 练习件、1:4 缩比件、废件试切 | 最便宜最好打,练流程不心疼 |
| 第 3–4 周起 | PETG(¥70–110/kg) | 要装到机上的支架、隔框、卡座 | 韧性好、不脆断,比 PLA 更适合实际受力件 |
| 第 5 周外观专项 | ASA(¥120–180/kg) | 正式外壳面板 | 抗紫外、耐候、耐温 95 ℃+,可打磨可丙酮抛光,户外飞行器的正确选择 |
| 第 6 周综合项目 | PAHT-CF / PA-CF(¥200–350/kg) | 高载荷次承力件(电机座、铰链、吊挂) | 强度接近铝、抗冲击,H2S 腔温 + 干燥耗材可稳定打印 |
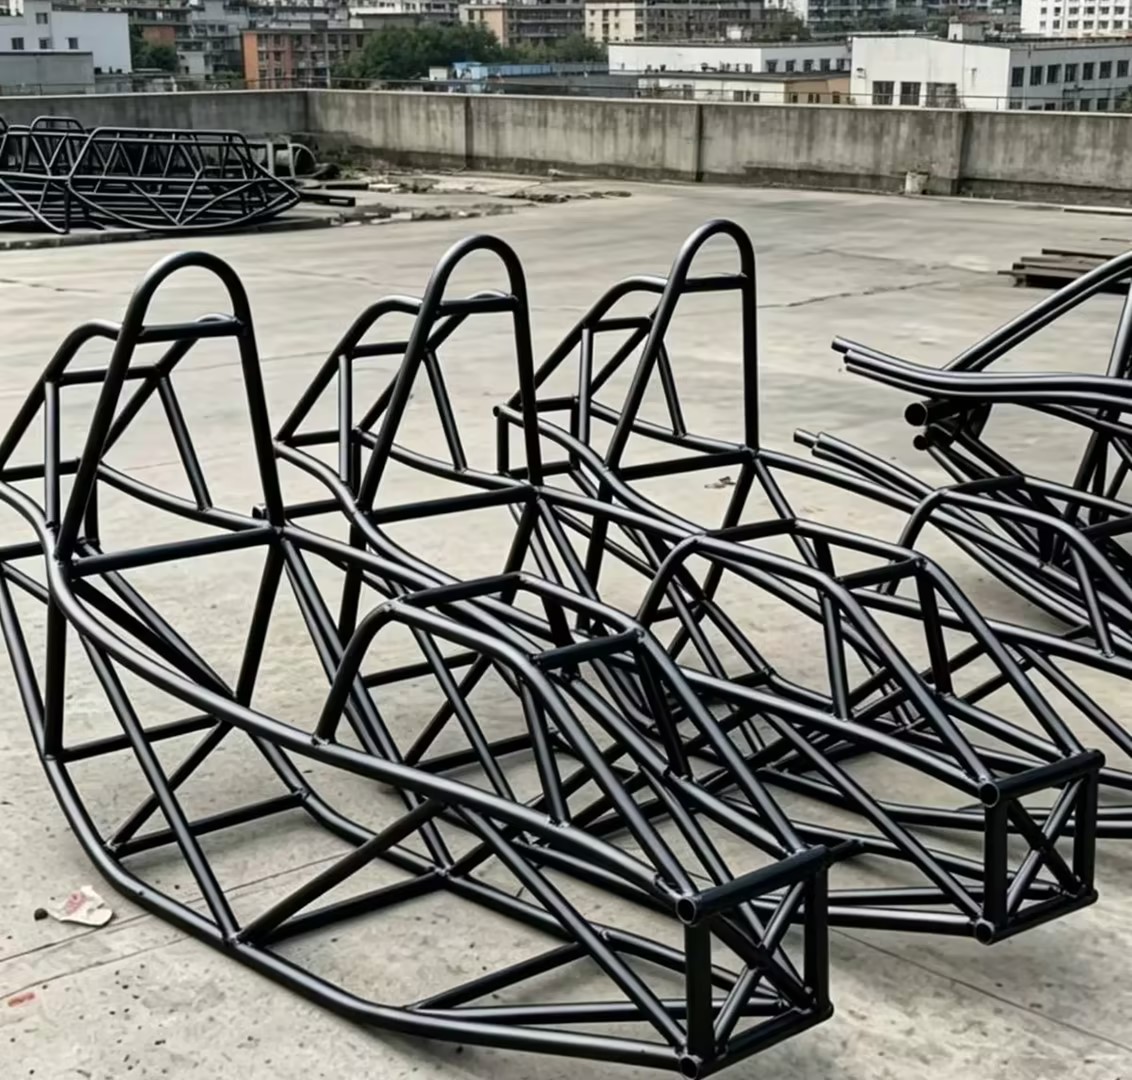 机架 A · 双座空间桁架(量产批次)
场地中多台同型机架,为标准化量产管件。特征:座舱双拱防滚架、机头逐段收窄并三角形化补强、尾部方盒结构(主轴/尾翼安装面)、全弯管过渡无直角接头 —— 受力路径连续,是"桁架三角形化"的教科书示范。
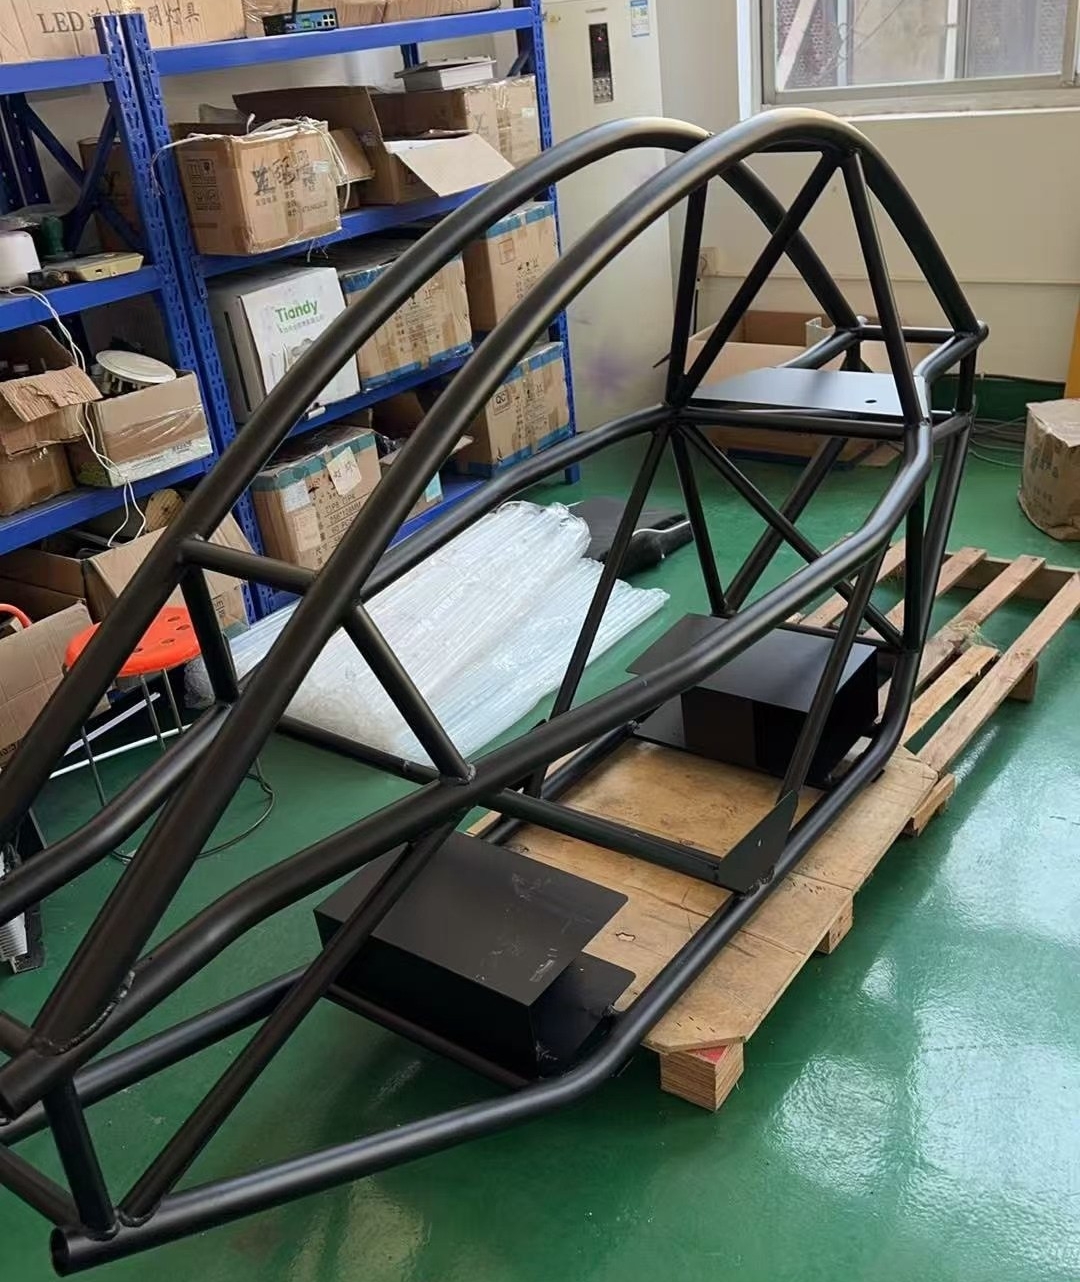 机架 B · 单座座舱桁架(带设备板)
单台实拍。特征:大型整体防滚拱横跨座舱、座舱大开口两侧补强斜撑、后部与底部焊接设备安装板(电池/电控/油箱挂点)、底部木托盘上的起落架连接区。它的"平板安装座"正是外壳法兰、设备舱盖的对接基准。
| 机架特征 | 对外壳设计的含义 | 对应课程 |
|---|---|---|
| 桁架外廓 = 外形基准 | 外壳控制截面 = 机架外廓(750×1100)+ 单边避让(侧 6 / 顶底 3)+ 壁厚 2 = 外壁 766×1110,已按真机尺寸算好,见上方① | 第2、3周放样截面 |
| 座舱拱 / 收窄机头 | 外壳纵向轮廓随桁架起伏,截面沿脊线渐变 —— 正是 Loft 多截面放样的用武之地 | 第2周 · 外壳专项Ⅰ |
| 设备安装板 / 方盒结构 | 外壳在这些位置要开舱口 + 法兰搭边,与机架板用螺栓对接 | 第3周拆瓣法兰 / 第6周舱口盖 |
| 无横隔的开放框位 | 隔框直接"卡"在桁架间:外形贴合桁架外切、卡槽按管径 +0.2mm 配作 | 第4周 · 结构骨架 |
| 全焊接主承力 | 3D 打印件只做壳、罩、盖、导流板与设备支架,绝不替代桁架受力 | 方案总览 · 安全红线 |
Additive Pipe 扫出管件(主骨架 φ45 / 非主骨架 φ30,按真机管径建模,角撑处按实物弯管过渡)→ 装配观察。不求还原焊点,只为把"外壳与机架的间隙关系"练成肌肉记忆;隔框卡槽尺寸可直接从这套模型量取。10机型外壳参考:BF-A80 与 BF-B100
两款成品机型(对应上节机架 A / 机架 B 的骨架):A80 是全包裹舱体——外壳件多、覆盖面大,是外壳课程的主战场;B100 是半包裹——机鼻罩为主、后部桁架裸露,适合作为第一个"以真机为目标"的练习对象。
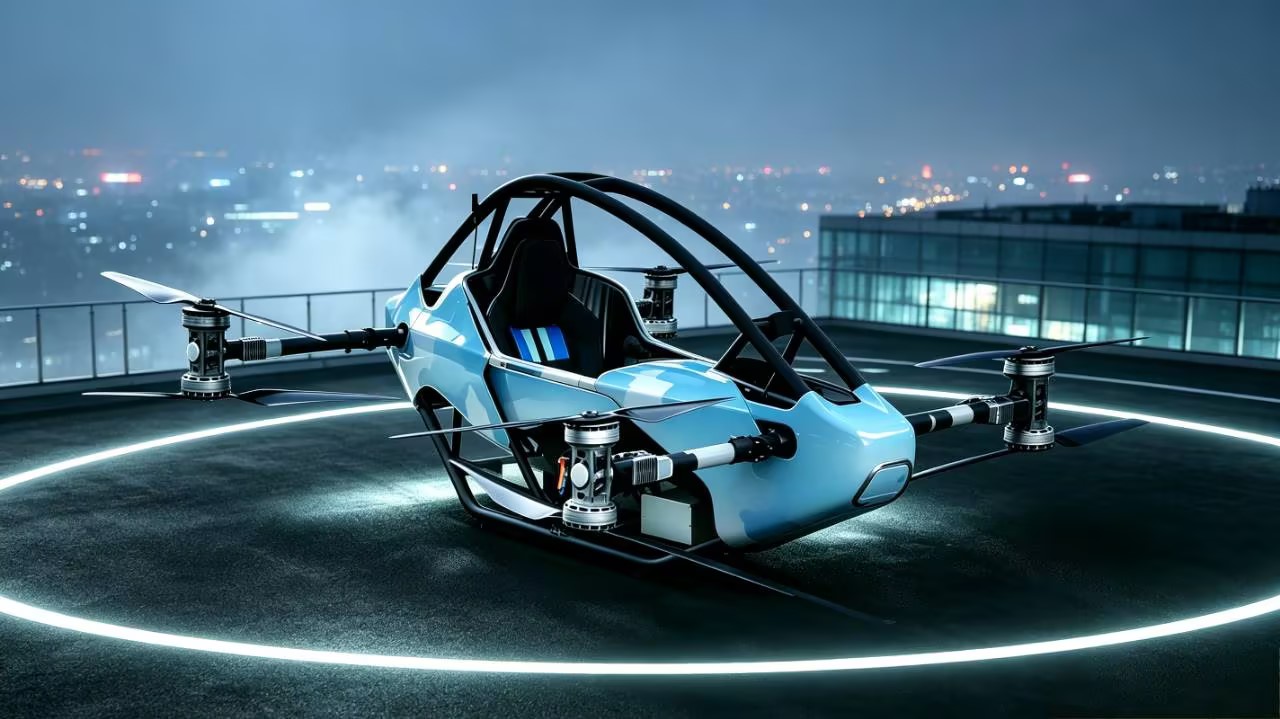 BF-A80 · 全包裹座舱舱体
浅蓝一体式座舱舱段罩住双拱防滚架,机头收锥、底部电池舱、四旋翼机臂+电机吊舱。外壳特征:大曲面、多分件、纵向流线随桁架起伏 —— 舱体、吊舱罩、电池舱盖、机臂整流套管全部是打印件候选。
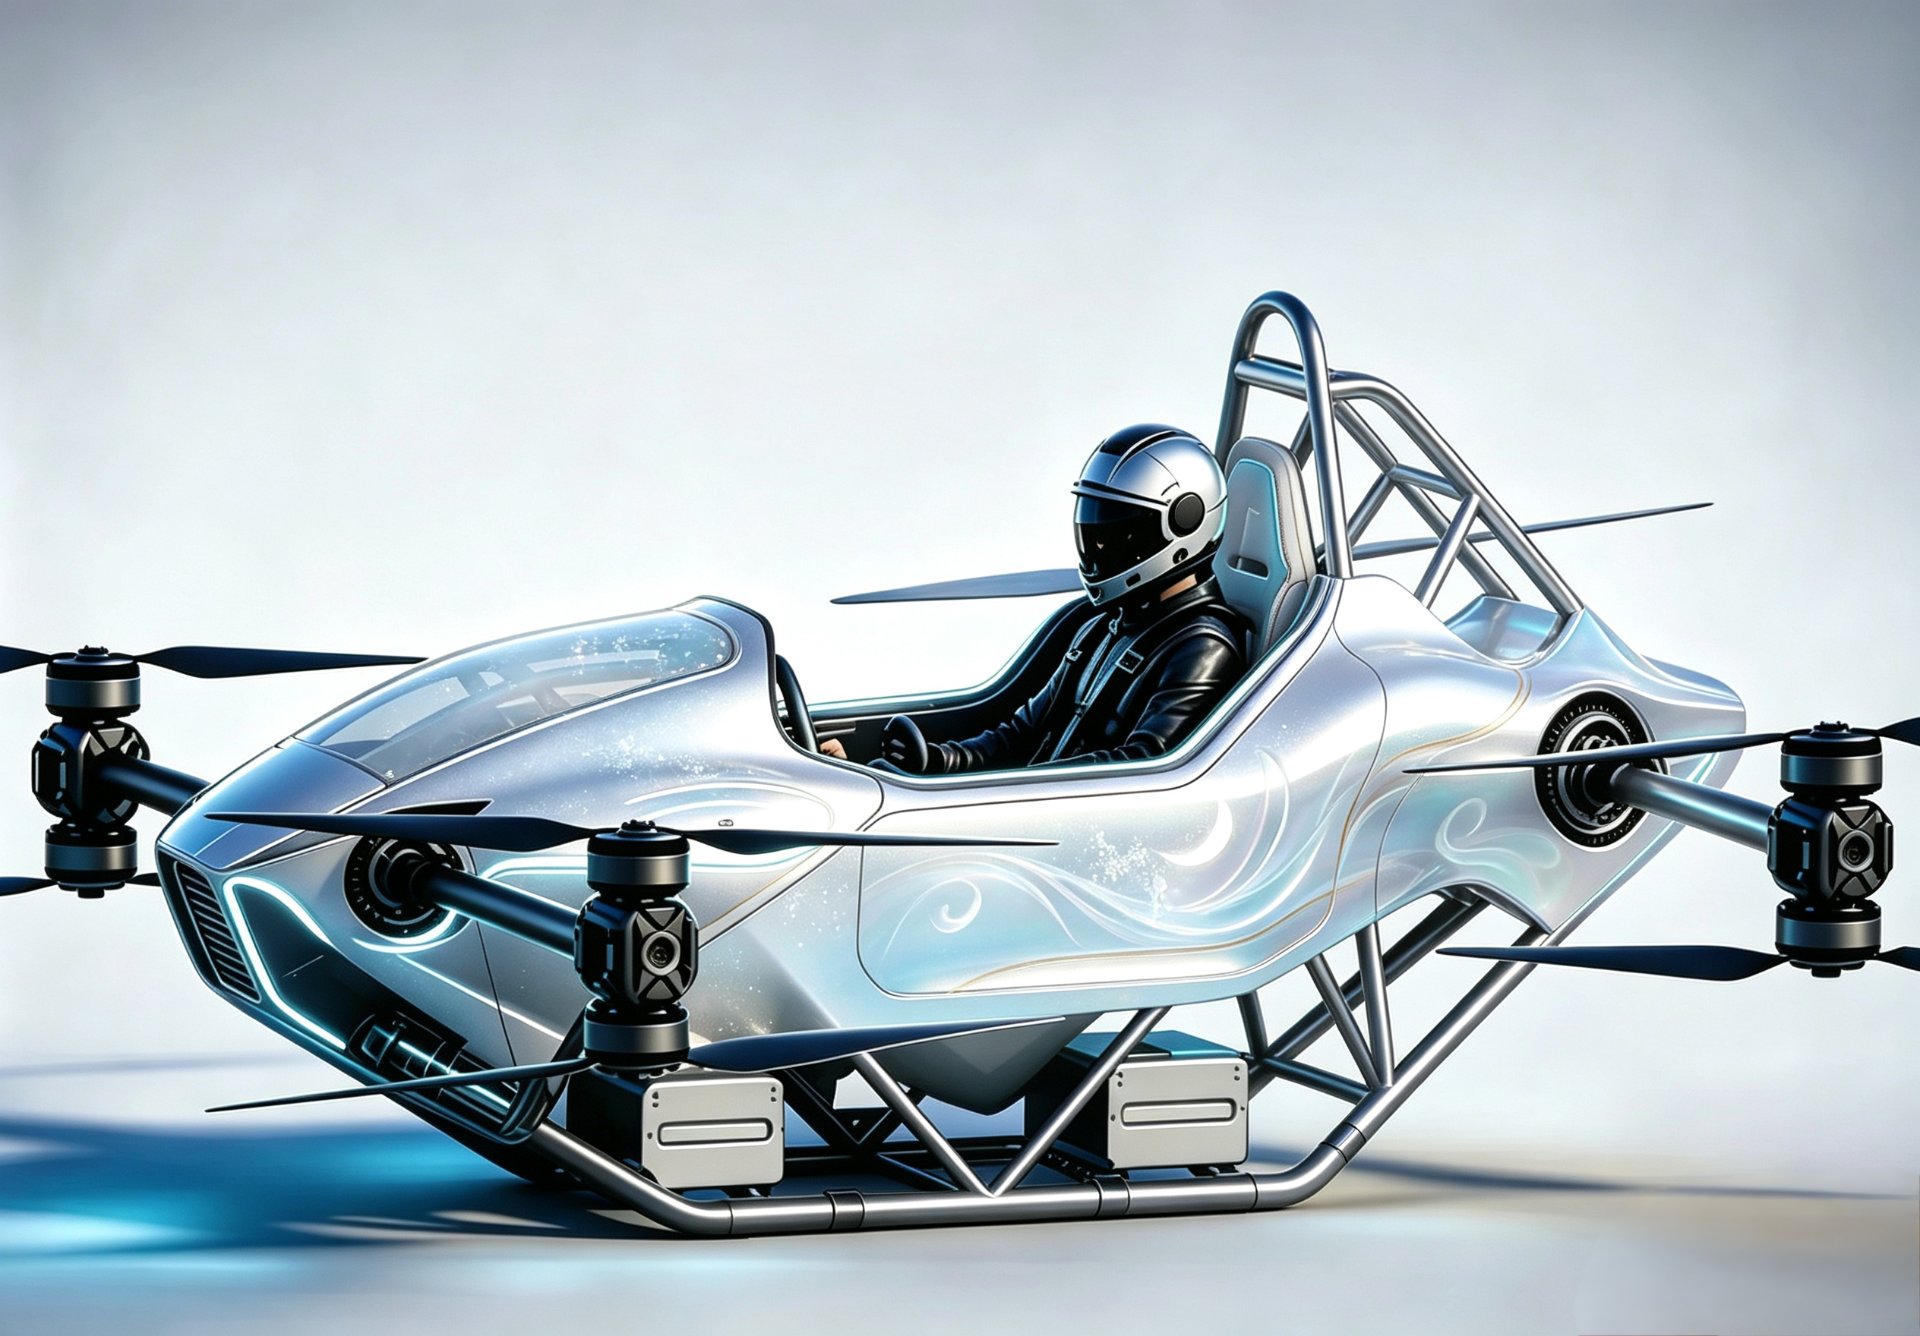 BF-B100 · 半包裹机鼻罩
银色机鼻罩从防滚拱前缘包到机头,覆盖转向/前升力桨臂根部,座舱开放、后部桁架与电池盒外露。外壳特征:件少而大、开口边缘必须沿桁架走向收边 —— 是"外壳与机架间隙配合"最直观的练习样板。
| 外壳区域 | 拆件建议 | 成型方式 | 对应课程 |
|---|---|---|---|
| A80 座舱舱体 | 左右两瓣(沿纵向对称面)或上下两瓣;法兰贴防滚拱内桁,6–8 个控制截面放样 | Loft 放样 + 抽壳 2mm + 拆瓣法兰 | 第3周流程的"放大实战" |
| A80 电机吊舱罩 | 每电机一罩,回转体造型,卡箍抱臂管固定,留桨轴散热孔 | Revolution/扫掠 + 抽壳 | 第2周 · 外壳专项Ⅰ |
| A80 电池舱盖 | 底部开口 + 周边法兰 + 快拆卡扣或 M3 热熔螺母 | 开口法兰 + 嵌件 | 第6周 · 舱口盖 |
| B100 机鼻罩 | 单件或上下两瓣;截面从防滚拱处最大、向机头收尖;前缘预留灯带槽 | Loft 渐变截面 + 抽壳 | 第2–3周直接套用 |
| B100 后部桁架区 | 不包壳;只做电池盒护罩、线缆导流罩等小件 | 小件 Pad/Pocket | 第1、4周 |
| 两型共同:灯带/标识条 | 外壳分缝尽量与涂装分色线重合,喷漆前打磨分缝 | 后处理 | 第5周 · 外观处理 |
11碳纤外壳翻制:打印件做母模,纤维出成品
董总已定的正式工艺路线:H2S 打印母模 → 手工翻制碳纤维外壳。这一节把话说透 —— 打印件的角色从"最终零件"变成"模具",随之而来的是一整套完全不同的打印参数、表面处理链和铺层计算,这些若照搬前 10 节的做法会直接做废件。
① 两条翻制路线:先练快的,再上标准的
| 路线 | 模具套数 | 成品外观面 | 外观质量 | 适用阶段 |
|---|---|---|---|---|
| ① 阳模直做 打印阳模 → 铺碳纤 → 成品 |
1 套 | 真空袋面(有布纹、需打磨喷漆) | 可接受,靠后处理救 | 第 1–3 件练流程(配合玻纤先练手) |
| ② 两级翻制(标准做法) 打印阳模 → 翻玻纤阴模工装 → 阴模出碳纤成品 |
2 套 | 模具面(直接复制母模抛光面) | 优,镜面级 | 正式外壳件(阴模可无限复用) |
· 用阳模直做 → 光滑面跑到了内表面,外表面(气动面/外观面)是粗糙面,要打磨到腰酸。
· 用阴模做 → 光滑面正好是外表面。
· 而阴模又怎么来的?从打印阳模上翻出来的。所以打印件的所有层纹、拼缝,最终都只影响"原模",原模抛光到镜面 → 阴模内表面复制镜面 → 成品外表面就是镜面。这就是航空界"原模 → 工装 → 成品"三级链的意义:打印的工时花一次,好表面无限复用。
② 母模的打印参数(和成品件几乎完全相反)
前 10 节的打印思路是"省料、轻、够用即可"。母模的思路反过来:尺寸稳定、表面细腻、能扛住 1 个大气压。真空袋工艺对模具施加的压力约 1 atm ≈ 10 t/m²,薄壳母模会被直接压塌、报废整件。
| 参数 | 成品件的做法 | 母模的做法 | 为什么 |
|---|---|---|---|
| 层高 | 0.2 mm | 0.08–0.10 mm | 层纹会被一比一翻印到成品表面;层高减半,打磨量减 2/3 |
| 壁数 | 2–3 层 | 4–6 层 | 模具要抗真空压与打磨,不是越轻越好 |
| 填充 | 10–15% | 25%(网格/立方体)起步,大面积件 40% | 抗压刚度,防止抽真空时凹陷变形 |
| 材料 | PLA / ASA | PETG | PLA 在环氧固化放热(40–80 ℃)+ 打磨摩擦热下会软化变形;PETG 耐温 75 ℃+,且脱模剂不易残留 |
| 拔模斜度 | 不需要 | 1°–2° | 否则成品脱不出来,硬撬 = 撕裂成品或毁模 |
| 支撑面 | 随意 | 工作面朝下(光面 PEI 板) | 工作面直贴打印板 = 首层最光滑,省一半打磨 |
| 分瓣 | 按幅面分 | 片模方案:每片成品一块母模 | 每片边缘留 20 mm 平板法兰作压边与裁切基准,兼作拼装定位 |
对比:厚实体母模约 20 h / 1.1 kg 一块;薄壳 + 背衬只要 3–4 h / 0.32 kg,刚度反而更高。
母模按"片模"做:一块母模对应一片成品。片数不是拍脑袋定的,按幅面反算 —— 弧长与段长都要落进 340 × 320:
| 外壳件 | 环向瓣数 | 纵向不同截面数 | 母模片数 | 单片打印 | 母模总工时 | PETG 耗材 |
|---|---|---|---|---|---|---|
| 1:4 缩比机鼻罩(截面 191×278) | 整件不分瓣 | 1 | 1 片 | ≈8–10 h | ≈10 h | ≈0.8 kg(¥65) |
| B100 机鼻罩(半罩 180°,900 mm) | 6(弧长 248) | 4(通体渐变) | 24 片 | ≈3–4 h / 320 g | ≈85 h | ≈7.7 kg(¥620) |
| A80 座舱舱体(全包 360°,900 mm) | 12(弧长 248) | 3(中段等截面可复用) | 36 片 | ≈3–4 h / 320 g | ≈126 h | ≈11.5 kg(¥920) |
纵向段长取 280 mm(290 加 20 mm 边距落在 Y 向 320 内),环向 30° 一瓣时弧长 248 mm、加两侧法兰后 288 mm 落在 X 向 340 内。PETG 按 ¥80/kg 计。
① 母模片数 = 环向瓣数 × 纵向不同截面数,注意是"不同截面"而不是"段数"。等截面段可以用同一块母模反复翻 —— 所以做外壳造型设计时有意让中段保持等截面,母模数量能直接少四分之一到三分之一。这是外壳设计与制造工艺的直接耦合,建模时就要想着它。
② 缩比件的整套模具只要 1 块母模、10 小时。也就是说,"先做 1:4 把工艺流程全部走通"这个台阶策略,模具成本几乎为零 —— 没有任何理由跳过它直接上 1:1。
③ A80 全包的 126 小时母模工时看着吓人,但它是一次性投入且母模可无限复用;而且不必一次打全套 ——先打 2–3 块曲率最极端的(机头最前端 + 座舱最宽处),翻出成品验证曲率与工艺,确认无误再批量补齐。
③ 母模表面处理链(决定成品表面质量,省不掉)
FDM 件天生有多孔 + 层纹,环氧会渗进去"咬死"模具,脱模直接撕面。所以这道工序必须走完:
400# 干磨去层纹 → 800# 水磨 → 1500# 水磨。每换一号,磨到新划痕完全覆盖旧划痕。水磨要少量多次,别让摩擦热软化 PETG。
刷 环氧封孔漆 2 遍(或喷涂聚酯底漆),每遍干后用 800# 轻磨。这步是"堵住 FDM 孔隙",漏做必粘模。
8 号蜡擦 6 遍(每遍间隔 15 min、最后一遍雾面不复光),或直接上半永久脱模剂(一次管 10–20 件,长期更省)。首件可再加一层 PVA 脱模膜保险。
④ 三档手工工艺:从 ¥200 到 ¥1500 的差别在哪
| 工艺 | 树脂含量 | 成品比强度 | 额外投入 | 结论 |
|---|---|---|---|---|
| 湿法手糊(刷子 + 气泡辊) | 50–60%(偏重) | 基准 | ¥0(工具已有) | 只适合第一件练手与平板试片 |
| 真空袋压(袋膜 + 脱模布 + 吸胶毡 + 真空泵) | 35–45% | +30–40% | 真空泵 + 耗材 ≈ ¥500–700(一次性) | 推荐主力工艺 减重 15–20%,气泡几乎为零 |
| 真空导流(树脂靠真空吸入) | 30–35%(最稳定) | +45% | 导流网 + 螺旋管 + 双阀,难度高 | 大面积整件(>1 m²)再考虑 |
"树脂含量"是复材的核心指标:树脂只负责粘住纤维,纤维才承力。树脂从 55% 降到 40%,等于同样的重量下纤维多 1/3,强度直接上一个台阶。真空袋就是用 1 个大气压把多余的胶挤进吸胶毡,所以它比"多刷几层胶"更值钱。
⑤ 铺层怎么定(按真机尺寸算给董总看)
基准:碳布 3K 200 g/m² 平纹(单层固化厚约 0.25 mm,真空袋成型后含胶面密度 ≈ 333 g/m²)。外壳是非承力气动外形件(主承力已被 6061 桁架拿走),只需扛住气动压力、风载与局部擦碰,3 层实心层压(≈0.75 mm)已足够。
| 铺层方案 | 厚度 | 面密度 | 弯曲刚度 | 用在哪 |
|---|---|---|---|---|
| 2 层碳布 | ≈0.5 mm | ≈0.67 kg/m² | 低,大面积会颤 | 小面积整流片、吊舱罩 |
| 3 层碳布(推荐起步) | ≈0.75 mm | ≈1.0 kg/m² | 中高,够用 | 机鼻罩、舱体分片的主力方案 |
| 4–6 层碳布 | 1.0–1.5 mm | 1.3–2.0 kg/m² | 高 | 需要螺栓传力的法兰区、舱口边缘 |
| 三明治:2 层碳布 + 3 mm PVC 泡沫芯(H60) | ≈3.6 mm | ≈1.0 kg/m² | ≈10 倍于 3 层实心 | 大面积外壳的终极答案(同重量,刚度碾压) |
看懂三明治这一行就懂了复材的精髓:把材料铺在离中性面最远的地方。中间那 3 mm 泡沫几乎不增重(0.18 kg/m²),却把上下两层面板的距离拉开 4 倍,弯曲刚度按距离平方放大 —— 这就是飞机蒙皮、赛车底盘和纸箱瓦楞用同一个道理的地方。
按外壁截面 766 × 1110(周长 2972 mm)实算,改用碳纤后两个主力件的重量账:
| 外壳件 | 展开面积 | 纯打印 PLA 1.5 mm | 碳纤 3 层 | 减重 | 碳纤材料成本 |
|---|---|---|---|---|---|
| B100 机鼻罩(半罩,900 mm 段) | ≈1.34 m² | ≈2.5 kg | ≈1.3 kg | 省 48% | ¥550–650 |
| A80 座舱舱体(全包 360°,900 mm 段) | ≈2.67 m² | ≈5.0 kg | ≈2.7 kg | 省 46% | ¥1000–1200 |
成本按国产碳布 ¥85/m²(含 30% 裁切损耗)、环氧 ¥55/kg 计;用玻璃纤维布练手时,同样的件只要 ¥250–350 —— 所以第一件一定用玻纤练,把胶量控制、赶气泡、真空泄漏、脱模这几关全部趟过去,再上碳纤。
⑥ 七步实操(真空袋湿法,照这个顺序走)
| # | 工序 | 要做对的关键点 |
|---|---|---|
| 1 | 母模终检 | 打磨 → 封孔 → 脱模剂(见③)。在母模上先用记号笔画出铺层边界与 0° 纤维基准线,后面裁布和铺放全靠它 |
| 2 | 裁布 | 按展开图裁,每片比边界大 15–20 mm;相邻层的纤维方向错开 45°(0°/45°/-45° 交替),接缝互相错开 30 mm 以上 |
| 3 | 配胶 | 环氧:固化剂按重量比(不是体积比!用 0.1 g 精度电子秤);慢速同向搅拌 2–3 min 防气泡,静置 5–10 min 消泡;一次只配 200 g,30 min 内用完 |
| 4 | 铺层 | 刷底胶 → 铺第 1 层 → 用铝气泡辊从中心向边缘赶气泡 → 刷胶 → 下一层……每层必须"湿透不发白"(发白 = 缺胶,成品该处必分层) |
| 5 | 真空袋 | 脱模布 → 吸胶毡 → 真空袋膜 + 密封胶条围边 → 抽真空至 -0.8 bar 以上,保压 10 min 看表针是否回落(回落 = 漏气,必查) |
| 6 | 固化 | 室温(>20 ℃)24 h,或 40–60 ℃ 保温 4–8 h;后固化(60 ℃ × 4 h)能再提升 15–20% 强度。可自建保温箱(泡沫箱 + 加热垫 + 温控器,约 ¥80)。低于 18 ℃ 环氧几乎不固化 |
| 7 | 脱模与后处理 | 沿法兰线裁边 → 气囊/楔子轻撬脱模(严禁硬掰)→ 修边倒角 → 低速钻头 + 背面垫木板开孔 → UV 清漆 2 遍(碳纤必须,否则环氧泛黄发花) → 敲击听声 + 逆光检查干斑与气泡 |
⑦ 一次性投入清单(复材工装的启动成本)
| 项目 | 规格建议 | 价格 |
|---|---|---|
| 真空泵 | 双级旋片 4 CFM(或冰箱压缩机 DIY 改造,更省) | ¥250–500 |
| 真空耗材套装 | 袋膜 + 密封胶条 + 脱模布 + 导流网 + 吸胶毡 | ¥200–350 |
| 脱模体系 | 8 号蜡 + PVA,或半永久脱模剂(长期更省) | ¥80–200 |
| 计量与铺层工具 | 0.1 g 电子秤、铝气泡辊、马毛刷、刮板、量杯、裁布剪 | ¥200 |
| 防护 | 丁腈手套(乳胶挡不住环氧)、N95/防有机气体口罩、护目镜、围裙 | ¥120 |
| 环氧树脂 + 固化剂 | 低粘度层压树脂(手糊/真空袋专用),首购 2 kg | ¥110 |
| 玻纤布(练手) | 200 g/m² 平纹,10 m² | ¥220 |
| 碳布(正式) | 3K 200 g/m² 平纹,首购 5 m² | ¥420 |
| 合计一次性投入 | ≈ ¥1600–2200 | |
这笔钱相当于一台入门 3D 打印机的价格,但换来的是"能出正式航空级外壳"的能力,且模具可无限复用 —— 单件成本只算材料,后续每件外壳 ¥300–600。
⑧ FreeCAD 里怎么"从成品模型倒推母模"
这是本周就能练的建模技能,全在 Part / PartDesign / Draft 三个工作台里完成,不需要新插件:
| # | 操作 | 要点 |
|---|---|---|
| 1 | 取母模工作面 | 阳模需要的是成品内表面:用 Part → Offset(负值)或 PartDesign 的 Thickness 反向偏移出 0.75–1.0 mm,也可以用 Draft → Clone / Scale 做整体缩比 |
| 2 | 加拔模斜度 | Draft 工作台 → Draft 命令,对面施加 1°–2°。曲面件尤须做,否则脱模必撕裂 |
| 3 | 分片 | Part → Slice Apart(用基准面切)或布尔差切出单片,每片控制在 250 × 300 mm 以内(H2S 幅面 340×320) |
| 4 | 加法兰边 | 沿片边缘外扩 20 mm 平板,厚 3 mm。作用:铺层压边、裁切基准、两片成品拼接的搭接面 —— 这是外壳拼缝整齐与否的关键 |
| 5 | 加定位键 | 在两片结合面做 ±0.2 mm 的圆弧凸凹键槽(比销钉好:自带定位、还能挡胶)。相邻片之间靠它对齐 |
| 6 | 加背面加强筋 | 母模背面做 Pocket 蜂窝/格栅(筋高 8–12 mm、壁 2 mm),配合 25% 填充,抗住真空压 |
| 7 | 刻基准线 | 在工作面刻 0.4 mm 深浅槽:铺层边界、层数标记、0° 纤维基准线。翻出的阴模里也会带着这些线,铺层时不会迷茫 |
① 环氧固化剂是致敏物 —— 约 5–10% 的人反复接触后会终身过敏(之后连闻味都起疹子)。全程戴丁腈手套(乳胶挡不住)、长袖、护目镜,室内通风;皮肤沾到立刻用醋或丙酮擦净再用肥皂水洗。
② 碳纤维粉尘导电且不可降解 —— 干磨的粉尘会飘进并损坏电子设备(电机、电控、电脑),打磨必须湿磨或配 HEPA 吸尘,且远离电池与电控间;口罩 N95 起步,干磨用半面罩。
③ 废树脂、沾胶布、固化残渣属危险废物 —— 收集后固化再按建筑垃圾处理,严禁倒入下水道或混入生活垃圾。
⑨ 打印与碳纤的分工边界(哪些件不该走复材)
| 零件 | 打印直做 | 碳纤翻制 | 理由 |
|---|---|---|---|
| 大曲面外壳面板(机鼻罩、舱体分片) | 只做母模 | 成品 | 减重近一半、刚度与耐候碾压塑料 |
| 法兰 / 卡箍 / 定位件 / 卡扣 | 成品 | 不做 | 需要精密配合与螺纹,复材做不到;且这些件重量占比小 |
| 复杂内腔件(风道、线槽、设备盒) | 成品 | 不做 | 复材无法脱模 |
| 电机吊舱罩 / 小舱盖 | 成品(ASA) | 可选 | 件小、形状自由,打印更划算 |
| 平板类加强板(设备安装板、隔框腹板) | 不做 | 平板层压效率极高 | 平面模具最简单,一层压出多块,强度重量最优 |
碳纤翻制任务清单
12脚本化自动建模:让 FreeCAD 听指挥
FreeCAD 的每个按钮背后都是一条 Python 命令,所以整套建模都能写成脚本交给机器跑。本机无界面引擎已实测可用 —— BF-X4 整机模型(102 根杆件 + 49 个截面的外壳)就是一段脚本一次跑出来的,生成加导出全程约 25 秒。
FreeCADCmd.exe 无界面引擎,Part / Sketcher / PartDesign / Draft / Spreadsheet / Assembly / TechDraw 模块全部可用(FEM 未随附便携版)。生成脚本 bf_build.py 点此下载,产物可先在 3D 查看器 里旋转查看。已实拍复刻的三款机架(可在线旋转查看)
① 一键复现:改参数 → 跑命令 → 出全套文件
② BF-X4 实测结果(脚本产出,2026-09-20)
| 项目 | 数值 | 说明 |
|---|---|---|
| 机架杆件 | 102 根 | 4 纵梁 × 7 段 + 8 站位横框 + 斜撑 42 根 |
| 管材用量 | φ45 × 16.7 m φ30 × 44.4 m | 防滚拱与纵梁用主管,桁条斜撑用次管 |
| 机架净重 | ≈ 33.3 kg | 按 2 mm 壁厚、6061 密度 2.70 g/cm³ 估算 |
| 外壳 | 49 截面放样 · 2 mm 壁 | 座舱段内壁 762 × 1106,机头自动收口 |
| 外壳用料 | 12.5 L(实心)/ 6.24 m² 单面 | 换算碳纤 3 层 ≈ 6.2 kg,呼应第 11 节 |
③ 脚本参数表(改数即改模)
| 参数 | 默认值 | 控制什么 |
|---|---|---|
TOTAL_W / L / H | 750 / 2200 / 1100 | 机架外廓三围(董总实测) |
D_MAIN / D_SUB | 45 / 30 | 主 / 次管外径,全部杆件联动 |
ST 站位表 | 8 行 | 全模型的灵魂:每行 =(纵向位置 Y,半宽,底部高,顶部高)。机头收窄、座舱双拱、尾段方盒全在这 8 行里 |
TOP_SHRINK | 0.86 | 顶宽收缩比,形成上窄下宽的梯形截面 |
GAP_SIDE / GAP_V | 6 / 3 | 外壳内壁与机架侧面 / 顶底的避让间隙 |
WALL_T | 2.0 | 外壳壁厚,与内壁尺寸联动 |
④ 边界:哪些能交给脚本,哪些必须人拿主意
| 能全自动(脚本一次算完) | 不能全自动(人的判断) |
|---|---|
| 桁架几何:站位 → 节点 → 杆件 → 管件实体 | 外形取向:机头收多尖、拱顶多高才既好看又够用 |
| 外壳放样、抽壳、法兰、管件卡槽(φ45.4 / φ30.3) | 受力方案:斜撑密度够不够、要不要补第二斜杆 |
| 批量导出 FCStd / STEP / STL + 重量表 | 工艺终判:焊接可达性、装配顺序、实测尺寸回填 |
| 参数试算:改一版尺寸,秒级出新模型对比 | 安全边界:哪些件允许塑料、哪些必须金属(第 01 节红线) |
⑤ 和学习路线的关系:先手工、后脚本,两条腿走路
第 2 周学的 Spreadsheet 参数化是"表格驱动",脚本化是"代码驱动",本质是同一件事,只是把参数从表格搬进了代码。建议的次序:前四周认真手工建模(会了手工才看得懂脚本、改得动脚本),第 5–6 周起把重复性工作交给脚本 —— 手工负责判断,脚本负责劳动。等真机实测尺寸回来,填进站位表重跑一遍,模型直接升级为可装车的 1:1 数据。
ST 站位表重跑脚本,第 2–3 周的练习件即从"按照片估算"升级为"1:1 可装车"。脚本同样适用于后续每一款新机型的快速出模。13飞行器零件设计速查表
学习期间与日后实际开发最常做的五类零件,每类的设计要点与关键工具。
| 零件 | 功能定位 | 设计要点 | 核心 FreeCAD 工具 | 打印摆放 |
|---|---|---|---|---|
| 整流罩 / 外壳 | 首要目标 非承力气动外形 | 壁厚 1.6–2.4mm 足够;拆瓣 + 8mm 法兰拼接;外表面朝打印平台(首层即外观面);后处理打磨喷漆出质感 | Loft + Shell + 法兰 Pad |
外观面朝下 |
| 机身隔框 | 撑住外壳截面、挂设备 | 外形与外壳内壁留 0.2mm 间隙;设备安装孔全部配热熔螺母;转角 R≥3mm 防应力集中;连接孔与外壳法兰对位 | Pad + Pocket + Fillet |
截面平放,孔向上 |
| 机翼肋板 | 维持翼型、传载到梁 | 参数化优先;减重孔靠边留 ≥4mm 边距;梁槽口比梁大 0.2mm;根部与梁接触区不做减重 | Spreadsheet + Pocket 阵列 |
平放(翼型面贴板) |
| 电机架 / 吊架 | 次承力,传电机载荷 | 电机安装面平面度优先;螺栓孔周加厚凸台;拉力方向对齐层线;6 壁起步 | Revolution + Pocket + Chamfer |
受力面平行层线 |
| 舵面铰链机构 | 选修 运动副,需可动 | 配合间隙 0.2–0.4mm;销轴孔加 1mm 厚凸缘防磨穿;装配仿真验证行程无干涉 | Assembly Revolute + Simulation |
轴孔竖直打印(孔圆度最好) |
14打印材料选择
按零件角色选材料,不买贵的,只买对的。
| 材料 | 强度 | 耐温 | 价格/kg | 打印难度 | 适用零件 |
|---|---|---|---|---|---|
| PLA | 中,刚性高 | ≈55°C,差 | ¥60–90 | 最易 | 练习件、缩比样件、不发热部位外壳 |
| PETG | 中上,韧性好 | ≈75°C | ¥70–110 | 易 | 受力件首选:支架、框、铰链座 |
| ASA | 中上,抗冲击 | ≈95°C | ¥120–180 | 中(需腔温) | 正式外壳面板首选:抗紫外、耐候,可打磨抛光 |
| PLA-CF 碳纤 | 刚性好、更轻 | ≈60°C | ¥120–180 | 中(需硬喷嘴) | 要求刚性、不晒太阳的减重件 |
| PAHT-CF / PA-CF 尼龙碳纤 | 高,抗冲击 | ≈120–150°C | ¥200–350 | 难(需烘干 + 腔温) | 高载荷次承力件:电机座、吊挂、铰链 |
15学习资源(已筛选)
只列与目标直接相关的,不贪多。
复材工艺资源:Easy Composites(YouTube,真空袋/导流工艺讲解最系统,免费)、ACMA/复合材料论坛、以及 B 站"碳纤维 真空袋 手糊"关键词下的中文实操视频。材料采购:碳布认 3K 200 g/m² 平纹(国产即可)、环氧认低粘度层压树脂(手糊/真空袋专用),不要用滴胶/水晶胶(太脆太稠)。需要时我可以为任一周的任务做更细的分步图文手册。